


De kopersgids voor automatische cirkelzaagmachines: wat u moet weten voordat u investeert
 2026.06.09
 Industrie nieuws
Wat een automatische cirkelzaagmachine eigenlijk anders doet
Een automatische cirkelzaagmachine is niet zomaar een cirkelzaag met motor. Het bepalende kenmerk is automatisering: de machine zorgt voor de materiaaltoevoer, het positioneren van de snede, het opspannen en de cyclusvolgorde zonder dat een operator elke snede handmatig hoeft te begeleiden. Afhankelijk van de configuratie kan de machine ook materiaalinvoer vanaf een staaf of rol, lengtemeting, stuktelling en uitvoerstapeling verwerken, allemaal geïntegreerd in een enkele productiecyclus.
Dit onderscheid is van belang omdat het de economie en het toepassingsbereik direct verandert in vergelijking met handmatige of halfautomatische alternatieven. Een ervaren operator op een handzaag kan op een goede dag 100 tot 150 zaagsneden per uur maken, met een consistentie die tijdens een lange dienst afneemt. Een automatische cirkelzaagmachine die in een productieomgeving draait, kan 400 tot 800 sneden per uur aan, waarbij de maattoleranties gedurende de hele run consistent worden aangehouden. Voor operaties waarbij het snijvolume, de nauwkeurigheid van de lengte of de arbeidskosten beperkingen vormen, vormt deze kloof de hele business case voor de investering.
De automatisering verandert ook de rol van de operator. In plaats van het snijden uit te voeren, programmeert de operator de taak, laadt materiaal, bewaakt de cyclus en handelt uitzonderingen af. Eén enkele operator kan vaak meerdere machines tegelijk in de gaten houden, wat een aanzienlijke arbeidsefficiëntie is waar handmatig snijden niet aan kan tippen.
Belangrijkste soorten automatische cirkelzaagmachines en waar ze allemaal passen
De categorie omvat een reeks machine-architecturen die zijn ontworpen voor verschillende materialen, snijvolumes en productieomgevingen. Inzicht in welk type bij uw toepassing past, is het eerste filter voordat u specifieke modellen evalueert.
Koudzaag (automatische metalen cirkelzaagmachine)
Koudzagen gebruiken een getand cirkelblad dat op een laag toerental draait met snijvloeistof om spanen te genereren in plaats van warmte. Omdat het lemmet koel blijft, ontstaat er geen hittebeïnvloede zone op het snijvlak, in de meeste gevallen geen braam en geen verharding van de snijrand. Automatische koudzaagmachines zijn de dominante keuze voor het nauwkeurig zagen van massief staafmateriaal, constructiestaal, aluminium extrusies, koper en messing. De snijkwaliteit is zo hoog dat voor veel toepassingen geen secundaire afwerking nodig is. Ze zijn langzamer dan slijp- of wrijvingszagen wat betreft ruwe doorvoer, maar de zaagkwaliteit en de lange levensduur van het blad maken ze kosteneffectiever in de meeste metaalproductiecontexten.
Automatische cirkelzaag-snijmachine met hardmetalen punten
Cirkelzagen met hardmetalen punten draaien op hogere snelheden dan koudzagen en worden veelvuldig gebruikt voor het zagen van non-ferrometalen, kunststoffen, composieten en materialen op houtbasis. Ze produceren een schoon, glad zaagvlak bij hogere voedingssnelheden dan koude zagen toestaan. Automatische versies met programmeerbare voeding en lengteaanslag zijn gebruikelijk bij de aluminiumproductie, de raam- en deurproductie en de productie van meubelonderdelen. De levensduur van het blad wordt sterk beïnvloed door de materiaalhardheid en de spaanvrijheid. Het afstemmen van de bladgeometrie en het aantal tanden op het materiaal is van cruciaal belang voor zowel de snijkwaliteit als de bedrijfskosten.
CNC-cirkelzaagmachine
Een CNC-cirkelzaagmachine voegt programmeerbare controle toe over alle snijparameters – voedingssnelheid, bladsnelheid, zaaghoek, lengtestops en cyclusvolgorde – via een speciale CNC-controller. Deze machines zijn gebouwd voor productieomgevingen met een hoge mix, waar taken vaak veranderen en waar veelzijdigheid van de snijhoek (versteksneden, samengestelde hoeken) vereist is. CNC-besturing maakt optimalisatiefuncties mogelijk, zoals het automatisch sorteren van snijlijsten om materiaalverspilling te minimaliseren, het volgen van restanten en integratie met ERP- of productiebeheersystemen. Ze brengen hogere instapkosten met zich mee dan automatische zagen met een vaste cyclus, maar bieden een aanzienlijk grotere flexibiliteit.
Automatische bundelzagen en meerstrengige zagen
Voor bewerkingen waarbij meerdere stukken staafmateriaal, buis of profiel tegelijkertijd moeten worden gesneden, klemmen en snijden bundelzagen meerdere strengen in één cyclus. Dit vermenigvuldigt de doorvoer zonder de cyclustijd te vermenigvuldigen, waardoor ze geschikt zijn voor grootschalige staalservicecentra en distributietoepassingen. Het nadeel is dat de snijhoekopties beperkt zijn en dat het materiaal uniform moet zijn over de hele bundel. Dit zijn machines met geoptimaliseerde doorvoer, geen machines met geoptimaliseerde flexibiliteit.
Belangrijkste specificaties om te vergelijken bij het selecteren van een machine
Specificatiebladen voor industriële cirkelzaagmachines bevatten veel cijfers. Dit zijn de parameters die feitelijk bepalen of een machine bij uw productie-eisen past.
| Specificatie | Wat het betekent | Waarom het ertoe doet |
| Maximale snijdiameter | Grootste ronde of vierkante doorsnede die de machine kan snijden | Moet uw grootste verwachte werkstuk met marge bedekken |
| Diameter blad | Fysieke grootte van het zaagblad | Bepaalt de snijcapaciteit; grotere messen kosten meer per vervanging |
| Bladsnelheid (RPM / m/min) | Rotatie- of perifere snijsnelheid | Moet voldoen aan de materiaalvereisten; te snel op staal genereert warmte |
| Voedingskracht / voedingssnelheid | Hoe agressief het mes door materiaal beweegt | Cyclustijd aandrijving; moet regelbaar zijn voor verschillende materialen |
| Nauwkeurigheid van lengtemeting | Tolerantie bij het op lengte knippen positioneren | Bepaalt of secundaire formaatbewerkingen nodig zijn |
| Verstekbereik | Hoekzaagbereik (bijv. 0° tot 60°) | Vereist als uw klussen schuine sneden omvatten |
| Klemsysteem | Hoe materiaal wordt vastgehouden tijdens het snijden (hydraulisch, pneumatisch, mechanisch) | Heeft invloed op de snijnauwkeurigheid, materiaalmarkering en cyclustijd |
| Besturingssysteem | PLC, CNC of eigen controller | Bepaalt de programmeerflexibiliteit, integratiemogelijkheden en beschikbaarheid van ondersteuning |
Naast deze kernparameters kunt u ook om real-world cyclustijdgegevens vragen over materiaalprofielen die vergelijkbaar zijn met uw toepassing. Fabrikanten vermelden maximale snelheden onder ideale omstandigheden; de werkelijke doorvoer op uw specifieke materiaal bij de door u gewenste lengtetolerantie kan afwijken. Het aanvragen van een proefsnede op uw materiaal – persoonlijk bij de fabrikant of via een snijdemonstratie – is de meest betrouwbare manier om prestatieclaims te verifiëren voordat u tot aankoop overgaat.

Materiaalcompatibiliteit: de machine afstemmen op wat u snijdt
Een automatische cirkelzaagmachine is geen universeel snijgereedschap. Elk machinetype en elk mesconfiguratie is geoptimaliseerd voor een specifiek materiaalbereik, en het verwerken van het verkeerde materiaal door de verkeerde machine verslechtert de snijkwaliteit, verkort de levensduur van het mes en kan de machine zelf beschadigen. Hier ziet u hoe veelvoorkomende materialen worden toegewezen aan het machinetype:
- Zacht staal en constructiestaal: Automatische koudzaagmachines zijn de standaardkeuze. Lage bladsnelheid, snijvloeistof en hardmetalen of HSS-bladen zorgen voor zuivere sneden zonder hittevervorming. Schurende wielzagen kunnen staal sneller zagen, maar laten een ruw, gehard snijvlak achter dat secundaire bewerking vereist.
- Roestvrij staal: Vereist lagere voedingssnelheden en meer snijvloeistof dan zacht staal om de verharding onder controle te houden. Speciale roestvrijstalen bladen met de juiste tandgeometrie zijn essentieel; het gebruik van een standaard zachtstalen blad op roestvrij staal versnelt de harding aan de snijrand en verkort de levensduur van het blad dramatisch.
- Aluminium en non-ferrometalen: Automatische cirkelzaagmachines met hardmetalen punten die op hogere snelheden draaien, zijn geschikt. Aluminium vereist bladen met een groot aantal tanden, positieve spaanhoeken en een spaanspeling die ontworpen is voor de lange, draderige spanen die aluminium genereert. Er is snijvloeistof of luchtstroom nodig om spanen te verwijderen en hersnijden te voorkomen.
- Kunststoffen en composieten: De keuze van het mes is van cruciaal belang: het verkeerde mes veroorzaakt smelten, afbrokkelen of delamineren. De meeste technische kunststoffen snijden netjes met fijngetande hardmetalen bladen bij gematigde snelheden. Vezelversterkte composieten vereisen gespecialiseerde diamant- of PCD-bladen (polykristallijne diamant) en genereren schurend stof waarvoor een goede stofafzuiging vereist is.
- Hout en panelen op houtbasis: Hogesnelheidszagen met hardmetalen punten zijn standaard. Bij massief hout moet de tandgeometrie worden afgestemd op de nerfrichting. Voor MDF, spaanplaat en laminaten minimaliseren de bladen met fijne tanden het afbrokkelen van het fineer- of laminaatoppervlak.
- Buis en holle sectie: Variatie in de wanddikte en de onderbroken snede wanneer het blad uit elke wand komt, vereisen bladconfiguraties die verschillen van die van massieve staven. Sommige automatische zagen bevatten buisspecifieke voedings- en kleminstellingen om de verschillende snijdynamieken te beheren en te voorkomen dat het blad doorbuigt of dat het materiaal tijdens het opspannen inzakt.
Automatiseringsfuncties die rechtstreeks van invloed zijn op de productiviteit
Het automatiseringsniveau dat in een industriële cirkelzaagmachine is ingebouwd, varieert aanzienlijk tussen instapmodellen en volledig geïntegreerde productiesystemen. Dit zijn de kenmerken die zich direct vertalen in meetbare productiviteits- en kwaliteitsverbeteringen:
Automatische lengtestop en materiaaltoevoer
Een programmeerbare lengteaanslag positioneert het materiaal automatisch op de gewenste snijlengte, waardoor handmatige metingen en de daarmee gepaard gaande maatvariaties worden geëlimineerd. In combinatie met een automatische staafaanvoer of bundellader kan de machine een volledige snijreeks op een volledige staaf uitvoeren zonder tussenkomst van de operator na de initiële installatie. Op machines met servogestuurde lengtepositionering is een nauwkeurigheid van ±0,1 mm over de volledige staaflengte haalbaar – strakker dan de meeste handmatige opstellingen consistent kunnen leveren.
Restantenbeheer en materiaaloptimalisatie
Geavanceerde CNC-cirkelzaagmachines zijn voorzien van zaagoptimalisatiesoftware die de zaaglijst op volgorde zet om de opbrengst van elke staaf te maximaliseren en het resterende materiaal te minimaliseren. Deze eigenschap is vooral waardevol bij het snijden van dure materialen zoals roestvrij staal of aluminium, waarbij de materiaalkosten een aanzienlijk deel van de onderdeelkosten uitmaken. Sommige systemen integreren het volgen van restanten: het registreren van de resterende staaflengtes in de inventaris, zodat ze kunnen worden toegewezen aan toekomstige taken in plaats van te worden gesloopt.
Adaptieve invoercontrole
Hogere automatische cirkelzaagmachines bevatten sensoren die de snijbelasting of de stroom van de bladmotor in realtime bewaken en de voedingssnelheid automatisch aanpassen om optimale snijomstandigheden te behouden. Dit compenseert variaties in de materiaalhardheid, bladslijtage en veranderingen in de sectiegeometrie (zoals de in- en uitgang van holle secties) zonder tussenkomst van de operator. Adaptieve invoercontrole verlengt de levensduur van het blad, handhaaft de snijkwaliteit en vermindert het risico op bladbeschadiging door agressieve invoer in onverwacht hard materiaal.
Automatische compensatie van messlijtage
Naarmate een mes slijt, neemt de effectieve diameter af, wat de snijpositionering beïnvloedt als dit niet wordt gecompenseerd. Machines met automatische messlijtagecompensatie meten of berekenen de effectieve mesdiameter en passen de snijcyclus dienovereenkomstig aan om de lengtenauwkeurigheid te behouden. Zonder deze functie moeten operators de machine periodiek handmatig opnieuw kalibreren naarmate de messen slijten – een tijdrovend proces dat een venster met onnauwkeurige onderdelen introduceert als de herkalibratie wordt uitgesteld.
Veiligheidseisen voor industriële cirkelzaagmachines
Automatische cirkelzaagmachines zijn snijapparatuur met hoge energie die werkt met snelheden en krachten waarvoor goed ontworpen veiligheidssystemen nodig zijn. De nalevingsvereisten variëren per markt, maar de volgende vertegenwoordigen de huidige standaardpraktijk voor industriële installaties:
- Mesbescherming: Volledige omsluiting van het mes tijdens de snijcyclus is standaard op moderne automatische machines. De beschermkap moet toegang tot het mes tijdens elk deel van de snijcyclus voorkomen en mag alleen toegang toestaan wanneer het mes volledig tot stilstand is gekomen en alle opgeslagen energie is afgevoerd.
- Veiligheidsvergrendelingen: Alle toegangsdeuren en afschermingen moeten met elkaar verbonden zijn met het machinebesturingssysteem, zodat het openen van een afscherming terwijl de machine in werking is de snijbeweging onmiddellijk stopt. Op de meeste markten zijn vergrendelingsapparaten met veiligheidsspecificatie (die voldoen aan IEC 60947-5-3 of gelijkwaardig) vereist.
- Noodstop: Noodstopknoppen op elke bestuurderspositie en op de machinebehuizing zijn verplicht. Op machines met lange invoer- of uitvoerbanden zorgen extra E-stops op intervallen langs de lijn ervoor dat operators er snel kunnen komen, ongeacht hun positie.
- Spaan- en koelvloeistofopvang: Bij het snijden van metaal ontstaan spanen en koelvloeistof die in de machinebehuizing moeten worden opgevangen om de operators en de omgeving te beschermen. Spaantransportsystemen die automatisch spanen uit de snijzone verwijderen, zijn standaard op productiemachines en verkorten de handmatige reinigingstijd aanzienlijk.
- Lawaai en trillingen: Industriële cirkelzaagmachines kunnen bij productiesnelheden aanzienlijke geluidsniveaus genereren. Op de meeste perrons zijn akoestische omkastingen of geluidsdempende panelen optioneel leverbaar. In de meeste rechtsgebieden zijn geluidsbeoordelingen op de werkplek vereist als operators worden blootgesteld aan aanhoudende niveaus boven 80–85 dB(A).
- CE / UL-certificering: Voor machines die respectievelijk op de EU- of Noord-Amerikaanse markt worden verkocht, bevestigen de CE-markering (Machinerichtlijn 2006/42/EG) en de UL- of CSA-certificering dat de machine is beoordeeld aan de hand van de toepasselijke veiligheidsnormen. Controleer altijd of deze certificeringen actueel zijn en betrekking hebben op de specifieke machineconfiguratie die wordt aangeschaft, en niet alleen op het basisplatform.
Totale eigendomskosten buiten de aankoopprijs
De aanschafkosten van een automatische cirkelzaagmachine zijn het meest zichtbare getal, maar zelden het belangrijkste over een levensduur van 10 tot 15 jaar. Dit zijn de kostencategorieën die aandacht verdienen tijdens het evaluatieproces:
Kosten en levensduur van het mes
Zaagbladen voor industriële cirkelzaagmachines vertegenwoordigen terugkerende bedrijfskosten die sterk variëren, afhankelijk van het materiaal, de bladspecificatie en de zaagomstandigheden. Een mes met een hardmetalen punt voor het snijden van aluminium kost tussen de 150 en 400 dollar en kan onder goede omstandigheden enkele honderdduizenden sneden maken. Een koud zaagblad voor staal kan tussen de €300 en €800 kosten en kan 50.000–150.000 sneden maken, afhankelijk van de materiaalkwaliteit en de snijparameters. Bereken de verwachte meskosten per snede voor uw specifieke toepassing; dit is vaak een belangrijker onderdeel dan machineonderhoud gedurende de levensduur van de apparatuur.
Snijvloeistofsystemen
Koudzagen en de meeste automatische zagen voor het snijden van metaal hebben snijvloeistof nodig voor koeling, smering en spaanspoeling. Dit brengt doorlopende kosten met zich mee voor vloeistofconcentraat, waterbehandeling, vloeistofanalyse en -onderhoud, en eventuele afvoer van verbruikte vloeistof. Mistextractiesystemen zorgen voor extra kapitaal- en bedrijfskosten. Voor operaties met grote volumes is vloeistofbeheer een niet-triviale operationele overweging; sommige faciliteiten schakelen over op vrijwel droge of minimale hoeveelheid smeersystemen (MQL) om de complexiteit van de vloeistofbehandeling te verminderen.
Gepland onderhoud en beschikbaarheid van onderdelen
Een automatische cirkelzaagmachine die in productie is, is een belangrijk bezit waarvan de stilstand reële kosten met zich meebrengt. Evalueer vóór aankoop het lokale servicenetwerk van de fabrikant, de beschikbaarheid van reserveonderdelen en de doorlooptijden, en de beschikbaarheid van diagnostische ondersteuning op afstand. Voor activiteiten op markten die ver verwijderd zijn van de primaire dienstverleningsbasis van de fabrikant, kan deze beoordeling de voorkeursleverancier doen verschuiven van de optie met de laagste prijs. Kits voor preventief onderhoud, servicecontracten en trainingsprogramma's voor operators zijn de moeite waard tijdens de aankooponderhandelingen en niet na de installatie.

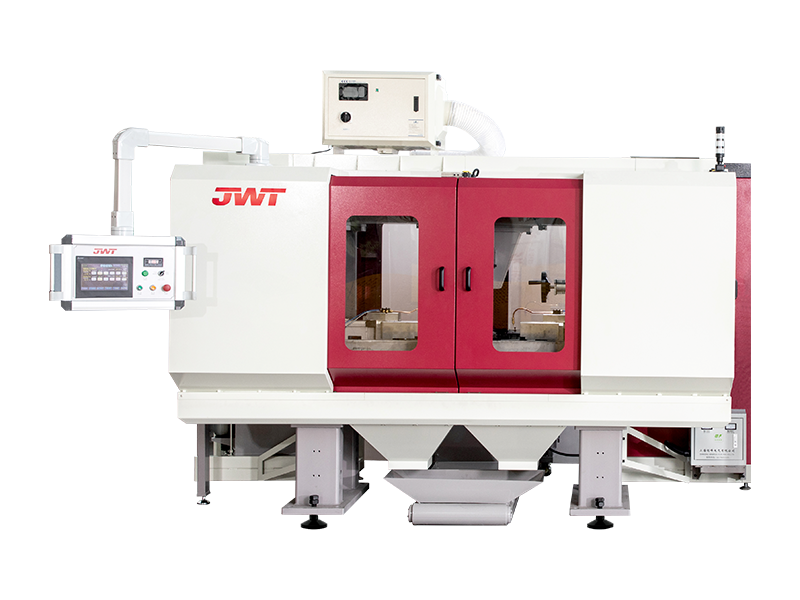
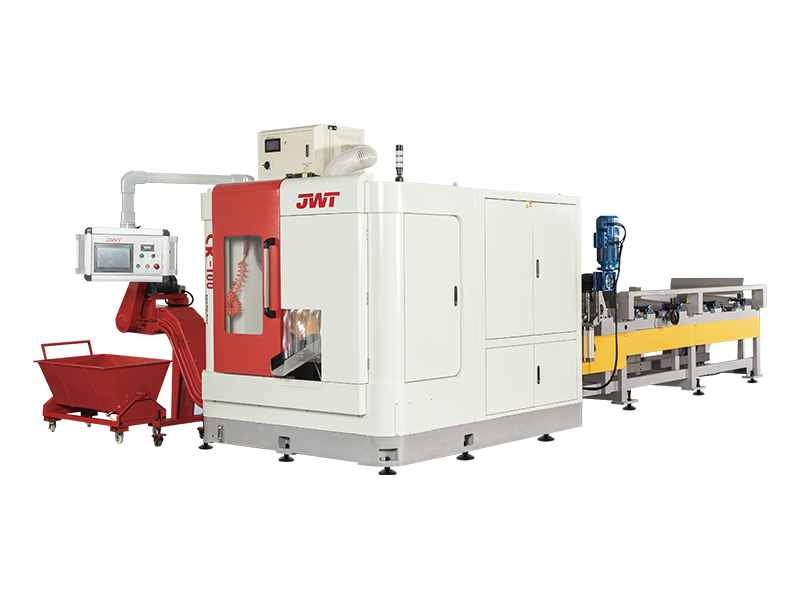
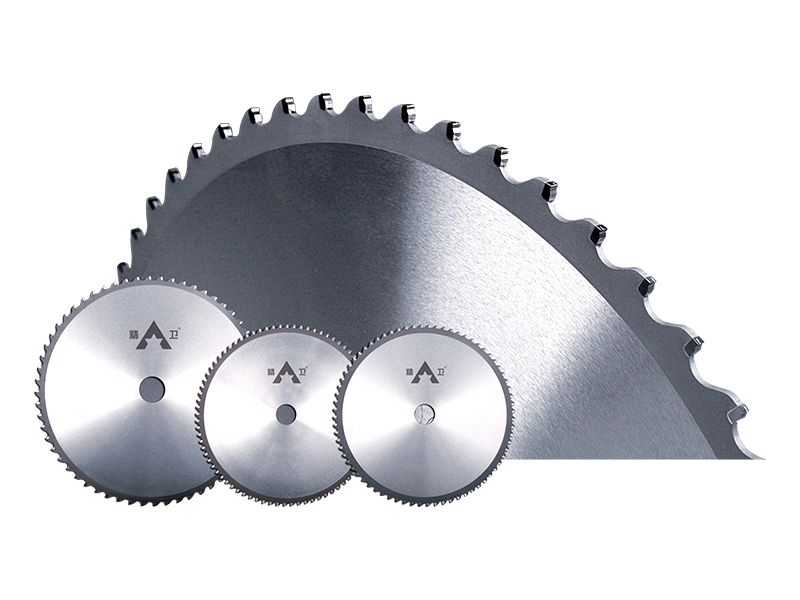
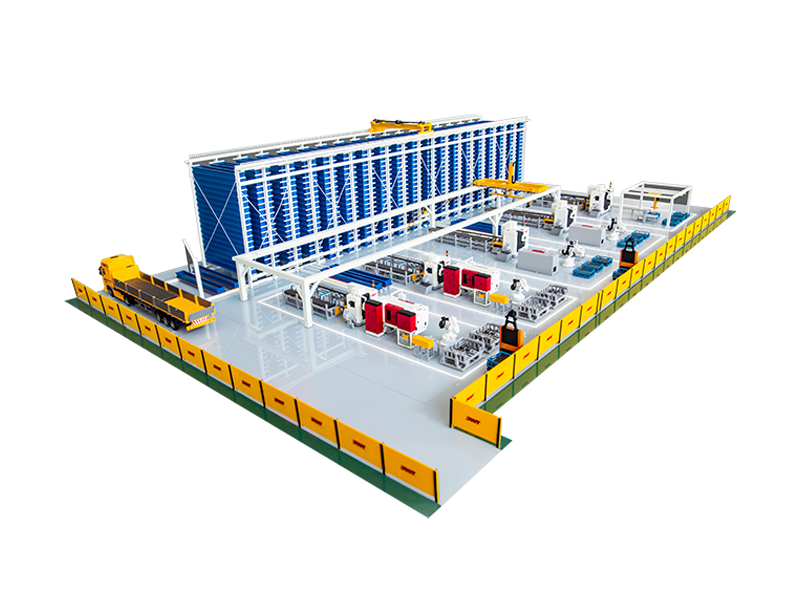

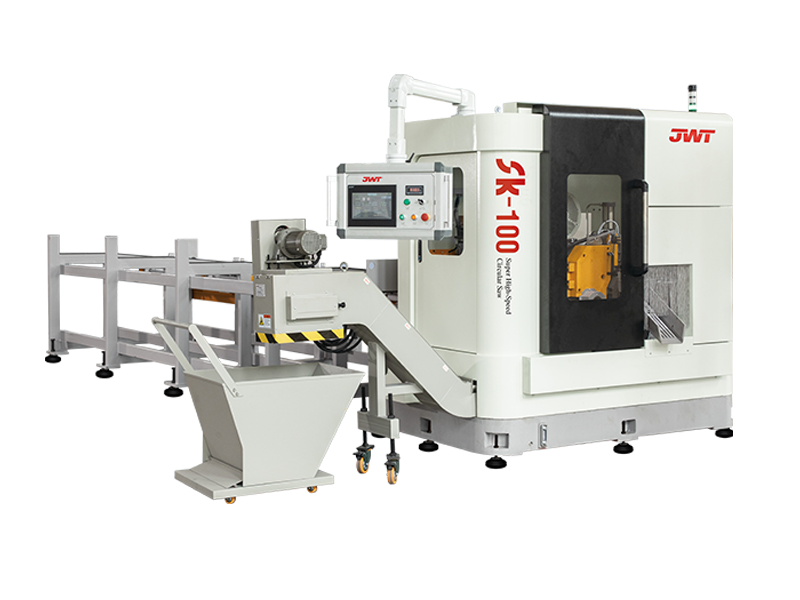
Als u geïnteresseerd bent in onze cirkelzaagmachine of productielijn, neem dan contact met ons op
CONTACTGEGEVENS
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industriepark, Haiyan, Jiaxing City, provincie Zhejiang
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Producten
Snelle link
Nieuws
Mobiele terminal
